Технология лазерного раскроя металлических листов: принципы, плюсы и эксплуатация
Металлообработка высокой точности требует внедрения методов, минимизирующих термическое воздействие на структуру материала и обеспечивающих минимальную ширину реза. Технологический процесс, при котором лазерная резка становится ключевым инструментом производства, позволяет достигать допусков, недоступных для традиционных механических способов воздействия. Энергия сфокусированного светового луча обеспечивает локальный нагрев, плавление и последующее удаление металла из зоны обработки с помощью потока вспомогательного газа, что исключает необходимость последующей доработки кромок. Применение данного метода значительно повышает коэффициент использования материала за счет возможности плотной компоновки деталей на листе, сокращая количество отходов до минимальных значений в серийном и мелкосерийном выпуске продукции различного назначения.
Эффективность раскроя листового проката определяется мощностью генератора, характеристиками фокусирующей оптики и параметрами перемещения портала станка с числовым программным управлением. Скорость и качество выполнения операций зависят от химического состава сплава, его толщины и теплопроводности, что требует точной настройки режимов работы оборудования. Отсутствие механического контакта между режущим инструментом и заготовкой предотвращает деформацию тонкостенных деталей, что является критическим фактором при изготовлении корпусных элементов, узлов приборостроения и компонентов машиностроения. Стабильность параметров луча гарантирует повторяемость размеров в каждой партии, что упрощает процесс сборки сложных металлоконструкций и снижает временные затраты на подгонку сопрягаемых деталей при выполнении сборочных операций на производственных линиях.
Оптимизация производственных затрат при использовании лазерных установок достигается за счет автоматизации процессов программирования траекторий движения луча, что позволяет переходить от прототипирования к серийному выпуску без переналадки станочного парка. Использование инертных или активных газов в зоне резания способствует получению чистой поверхности, свободной от грата, окалины или иных дефектов, возникающих при термическом воздействии. Интеграция систем автоматического раскроя в общий технологический цикл предприятия минимизирует зависимость от человеческого фактора, обеспечивая высокую точность соблюдения геометрических параметров изделий вне зависимости от объема партии. Данный подход к обработке металлопроката стал стандартом для отраслей, предъявляющих жесткие требования к качеству сопрягаемых поверхностей и скорости выполнения производственных задач любой степени сложности.
Принцип работы и ключевые особенности технологии лазерной резки
Процесс разделения металлических листов основывается на локальном воздействии сфокусированного светового потока высокой интенсивности. В точке контакта энергия луча трансформируется в тепло, что провоцирует мгновенное плавление или испарение структуры материала. Такая концентрация мощности, достигающая 10⁶–10⁸ Вт/см², обеспечивает формирование узкого канала с минимальной зоной термического влияния, что критично для сохранения геометрии деталей.

Эффективность промышленного оборудования напрямую зависит от типа источника излучения и его способности преобразовывать электроэнергию в полезную мощность. Аналитические обзоры 2024 года подтверждают, что волоконный лазер превосходит традиционные газовые аналоги по показателю электрического КПД на 30–50%. Использование подобных систем при обработке тонколистовой стали до 10 мм существенно снижает энергозатраты на каждый погонный метр контура.
Важно: При работе с тонкими листами металла даже незначительное отклонение фокусного расстояния увеличивает ширину реза, что приводит к появлению грата на нижней кромке детали.
Технические показатели точности и качества кромок
Фигурная резка металла предъявляет высокие требования к стабильности луча и динамике перемещения портала станка. Современные автоматизированные установки обеспечивают точность позиционирования на уровне ±0,03 мм при повторяемости ±0,02 мм. При скоростных режимах до 100 м/мин на тонких заготовках показатели качества поверхности соответствуют строгим промышленным стандартам.
Параметры, определяющие качество готового изделия:
- Ширина реза (керф) варьируется в диапазоне от 0,1 мм до 0,3 мм, что втрое меньше показателей плазменных методов.
- Минимальный керф сокращает объем отходов и позволяет плотнее располагать детали на листе при раскрое.
- Стабильность луча исключает необходимость в дополнительной механической доработке кромок большинства конструкционных сталей.
Лазерная резка остается наиболее востребованным методом для серийного производства изделий сложной конфигурации. Высокая концентрация энергии в области фокуса гарантирует чистоту среза, а гибкость настроек программного обеспечения позволяет быстро переключаться между различными типами сплавов. Интеграция данных технологий в производственные циклы минимизирует производственные издержки и повышает коэффициент использования материала.
Раскрой металла лазером требует соблюдения баланса между мощностью излучения, скоростью перемещения головки и типом вспомогательного газа. Правильный подбор этих факторов определяет чистоту поверхности и отсутствие грата на нижней кромке детали. В условиях современного производства лазерная резка обеспечивает стабильно высокое качество продукции при минимальных временных затратах на подготовку оборудования.
Основные преимущества использования лазерного оборудования
Переход на автоматизированные системы обработки позволяет предприятиям существенно снизить объем отходов и повысить скорость выпуска готовых изделий. Минимальная ширина реза, составляющая от 0,1 до 0,3 мм, открывает возможности для плотного размещения заготовок на листе, что экономит до 15–20% сырья согласно данным Ассоциации производителей лазерного оборудования. Такая оптимизация раскроя значительно сокращает себестоимость продукции при работе с дорогостоящими сплавами.
Технические показатели точности и производительности
Высокая интенсивность сфокусированного луча обеспечивает стабильность параметров обработки на различных участках контура. Оборудование поддерживает точность позиционирования на уровне ±0,05 мм, при этом повторяемость достигает ±0,03 мм, что подтверждают спецификации стандартов обработки листового металла 2024 года. Подобные характеристики исключают потребность в дополнительной механической доработке кромок и упрощают последующие этапы сборки конструкций.
Заметка редакции: При высокой плотности размещения деталей на листе необходимо учитывать зону термического влияния, чтобы избежать деформации контуров соседних заготовок.
Скорость процессов является определяющим фактором эффективности при серийном производстве деталей. Волоконный лазер мощностью 3–4 кВт при работе с тонколистовой сталью толщиной до 3 мм развивает скорость до 40–60 метров в минуту. Такие показатели производительности превосходят возможности плазменной резки в 2–3 раза, что существенно влияет на общую пропускную способность цеха:
- Отсутствие прямого механического контакта с материалом предотвращает деформацию заготовок даже при изготовлении сложных геометрических форм.
- Минимальная зона термического влияния способствует сохранению физико-химических свойств металла вблизи линии реза.
- Гибкость программного управления через ЧПУ позволяет оперативно переходить на выпуск новой номенклатуры без замены дорогостоящей оснастки.
Резка листового металла с применением фотонных технологий гарантирует предсказуемый результат независимо от сложности чертежа. Интеграция подобных комплексов в производственную цепочку минимизирует зависимость от человеческого фактора и повышает качество торцевой поверхности. Лазерная резка остается наиболее рациональным решением для задач, требующих высокой повторяемости и соблюдения жестких допусков в условиях интенсивных нагрузок.
Экономическая эффективность внедрения технологии становится заметна при сравнении эксплуатационных затрат с традиционными методами термического разделения. Фигурная резка металла при помощи лазера требует меньше энергии на единицу длины контура, что снижает удельные расходы на электроэнергию. Стабильность процессов обеспечивает предсказуемость сроков выполнения заказов, исключая простои оборудования из-за необходимости частой смены расходных компонентов.
| Параметр | Значение | Единица измерения |
|---|---|---|
| Ширина реза | 0,1 – 0,3 | мм |
| Экономия сырья | 15 – 20 | % |
Сравнение лазерной резки с традиционными методами обработки
Переход на автоматизированные системы раскроя требует оценки эксплуатационных параметров оборудования в сравнении с классическими механическими или плазменными станками. Технологические возможности современных установок определяются не только мощностью излучателя, но и чистотой получаемого контура, а также объемом последующей доработки изделий. Выбор метода напрямую влияет на себестоимость продукции и количество отходов, образующихся при раскрое листового материала.

Технические показатели точности и качества кромок
Точность позиционирования определяет качество готовых деталей, особенно при изготовлении сложных узлов с минимальными допусками. Сравнение параметров обработки различных методов представлено в таблице ниже:
| Метод обработки | Точность (мм) | Ширина реза (мм) | Зона термовлияния (мм) |
|---|---|---|---|
| Лазерная резка | ±0,01 | 0,1–0,5 | 0,1–0,3 |
| Плазменная резка | 0,5–1,0 | 1,0–3,0 | 1,0–5,0 |
| Механическая резка | 0,1–0,5 | 1,0–5,0 | - |
| Гидроабразивная резка | - | 0,5–1,5 | - |
Минимальная зона термического влияния при использовании лазерного луча, составляющая согласно техническим регламентам от 0,1 до 0,3 мм, предотвращает деформацию тонколистовой стали. В то же время плазменная технология создает зону перегрева до 5 мм, что требует обязательной вторичной обработки кромок. Резка металла лазером обеспечивает узкий канал реза, что значительно повышает коэффициент использования материала при плотной компоновке деталей на листе.
Производительность и скоростные характеристики
Скорость выполнения заказов зависит от толщины обрабатываемого материала и выбранного оборудования. Фигурная резка металла с применением волоконных источников позволяет достигать высокой динамики перемещения головки, что недоступно для традиционных механических способов. Отраслевые данные указывают на следующие показатели скорости для нержавеющей стали:
- При толщине 1 мм скорость достигает 90 мм/с.
- Для листов толщиной 3 мм показатель составляет около 15–40 мм/с в зависимости от мощности.
Высокая интенсивность луча гарантирует стабильный результат при обработке нержавейки или алюминия, исключая необходимость в долгой настройке параметров под конкретный сплав. Лазерная резка металла остается наиболее эффективным решением для серийного производства, где критичны скорость и повторяемость размеров. Сопоставление с традиционными методами подтверждает значительное преимущество оптических методов по чистоте кромки, что минимизирует затраты на финишную очистку поверхностей от окалины или грата.
Ключевые сферы применения лазерной резки металла
Снижение объема постобработки изделий открывает новые возможности для оптимизации производственных цепочек в машиностроении. Технологический процесс, основанный на сфокусированном световом потоке, внедряется в узкоспециализированные ниши, где требуется соблюдение жестких допусков при серийном выпуске деталей. Высокая точность позиционирования луча при работе с листовым металлом исключает деформацию заготовок даже при минимальных толщинах материала.
Машиностроение и приборостроение
Изготовление корпусных деталей, кронштейнов и элементов жесткости требует высокой повторяемости геометрических параметров. Лазерная резка металла в этой отрасли обеспечивает создание сложных контуров, которые невозможно получить при механической штамповке без сложной оснастки. Применение автоматизированных комплексов с ЧПУ позволяет оперативно перенастраивать производство под новые чертежи без существенных временных затрат.
- Производство корпусов для промышленного оборудования и электроники.
- Изготовление высокоточных деталей механизмов и узлов передач.
- Создание декоративных и функциональных панелей с перфорацией.
Авиакосмическая и автомобильная промышленность
Облегчение конструкций при сохранении прочностных характеристик является приоритетом при работе с алюминиевыми сплавами и нержавеющей сталью. Резка металла лазером дает возможность минимизировать зону термического влияния, что критически важно для сохранения структуры металла в авиастроении. Автомобильные заводы используют фигурный раскрой для производства элементов кузова, где важна идеальная стыковка деталей при последующей сварке.
- Раскрой тонколистовых заготовок из титановых и алюминиевых сплавов.
- Изготовление компонентов выхлопных систем с повышенной коррозийной стойкостью.
- Создание прототипов узлов для испытательных стендов.
Архитектура и дизайн интерьеров
Архитектурные бюро внедряют лазерный раскрой для создания уникальных фасадных элементов и ограждающих конструкций. Работа с нержавейкой позволяет получать кромки высокого качества, не требующие шлифовки перед покраской или нанесением защитного покрытия. Масштабируемость технологии обеспечивает выпуск как единичных дизайнерских изделий, так и крупных партий строительных модулей.
Энергетический сектор и предприятия по производству металлоконструкций активно используют волоконный лазер для решения задач повышенной сложности. Отсутствие прямого механического контакта с заготовкой предотвращает появление царапин и вмятин на поверхности листов. Подобная стабильность параметров позволяет сократить процент брака при работе с дорогостоящими материалами в условиях серийного выпуска.
Как выбрать исполнителя для заказа услуг лазерной резки
Оформление заказа на производство деталей требует оценки технических возможностей подрядчика еще до заключения договора. Отсутствие контроля на этапе подготовки файлов часто приводит к отклонениям в геометрии изделий при серийном выпуске. Проверка оборудования, на котором будет осуществляться лазерная резка, помогает избежать простоев в производственной цепочке.
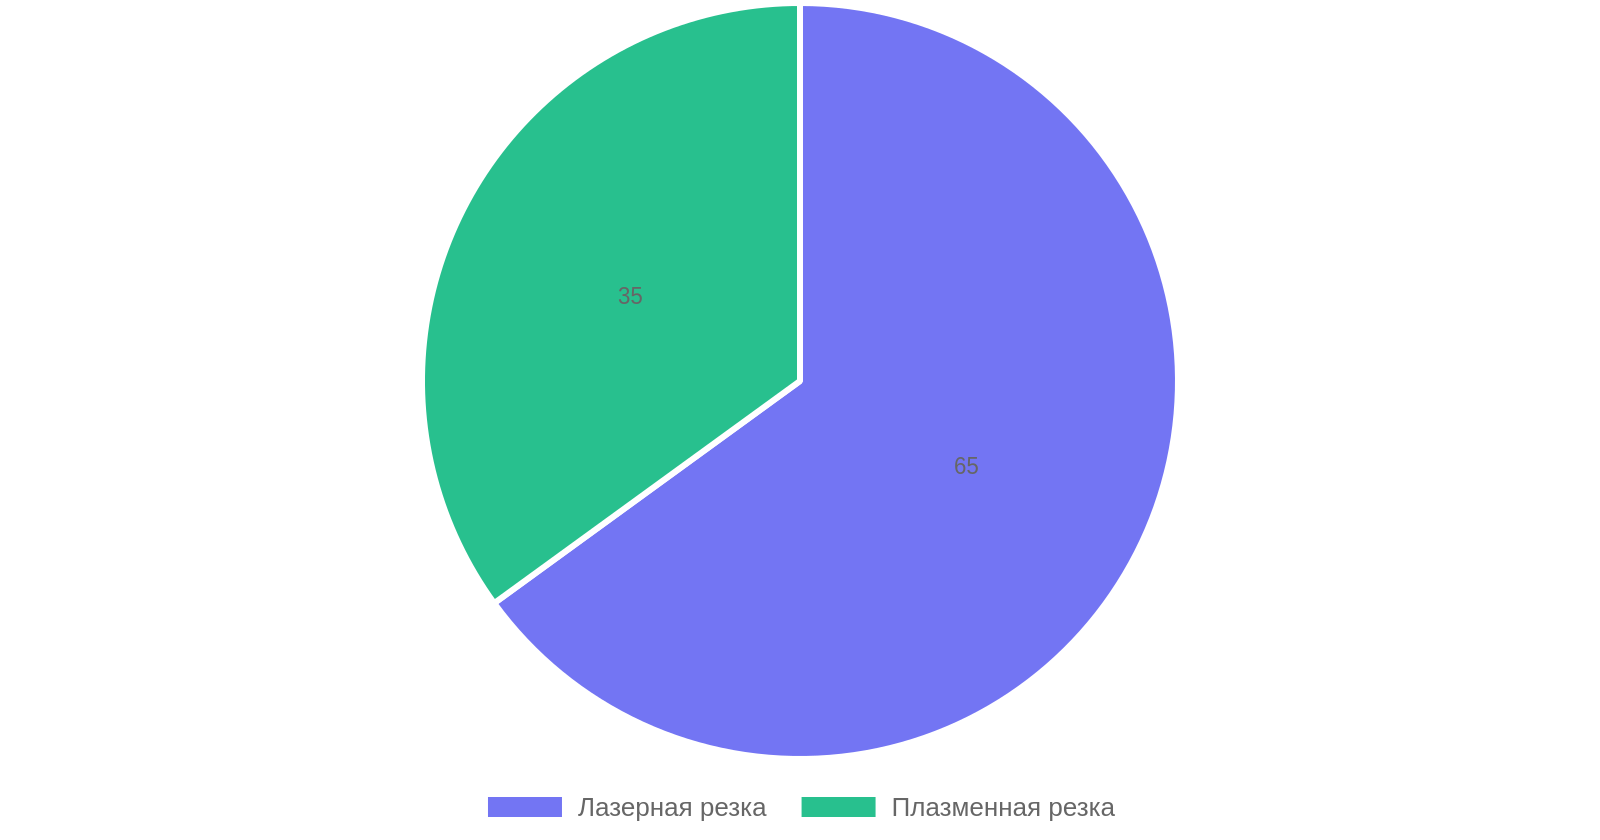
Технические характеристики станков определяют итоговую точность исполнения заказа. При анализе возможностей производственной площадки обратите внимание на следующие параметры:
Критерии оценки технической базы подрядчика
- Мощность источника излучения, обеспечивающая качественный лазерный раскрой материалов разной толщины.
- Наличие системы автоматической смены паллет, ускоряющей обработку крупных партий.
- Точность позиционирования приводов ЧПУ, влияющая на допуски конечных деталей.
- Состояние расходных материалов, включая чистоту линз и сопел, что критично при работе с нержавейкой или алюминием.
Запрос тестового образца — стандартная процедура, подтверждающая квалификацию операторов. Оцените качество кромки, отсутствие грата и следов перегрева на металле. Если резка металла лазером выполняется на современном волоконном оборудовании, то поверхность среза должна быть гладкой и не требовать дополнительной механической обработки.
Организационные аспекты взаимодействия
Сроки выполнения работ напрямую зависят от загрузки мощностей и наличия собственного склада металлопроката. Обсудите формат принимаемых файлов, так как корректная подготовка чертежей в формате DXF или DWG значительно сокращает время на программирование станков. Фигурная резка металла требует правильной расстановки перемычек, которые предотвращают выпадение мелких элементов при движении головки.
Прозрачность ценообразования является индикатором надежности контрагента. Надежные исполнители предоставляют детализированный расчет стоимости, учитывающий время работы лазера, сложность контура и расход защитных газов. Исключите из рассмотрения площадки, которые не могут предоставить документальное подтверждение соблюдения допусков согласно отраслевым стандартам. Качественно выполненная лазерная резка обеспечивает повторяемость изделий в рамках всей партии, что исключает необходимость подгонки деталей при дальнейшей сборке узлов.
| Критерий оценки | Влияние на результат |
|---|---|
| Мощность излучения | Качество раскроя разной толщины |
| Технические характеристики | Итоговая точность изделий |
| Контроль файлов | Предотвращение отклонений геометрии |
| Проверка оборудования | Минимизация простоев производства |
Часто задаваемые вопросы
Какие металлы можно обрабатывать лазером?
Технология подходит для углеродистой и нержавеющей стали, алюминия, меди, латуни и титана. Важно учитывать отражательную способность цветных металлов при выборе мощности оборудования.
Нужна ли последующая обработка кромок?
Лазерная резка обеспечивает высокую чистоту среза, не требующую дополнительной шлифовки. Кромка получается ровной, без заусенцев и деформаций.
Какова максимальная толщина металла для резки?
Современные лазерные станки позволяют эффективно резать листы толщиной до 25–30 мм. Предел зависит от мощности излучателя и типа используемого металла.
Влияет ли лазер на структуру металла?
Зона термического влияния минимальна благодаря высокой концентрации энергии. Это предотвращает коробление заготовки и сохраняет физико-химические свойства материала.
Чем лазер лучше плазменной резки?
Лазер обеспечивает более высокую точность и узкий рез, что позволяет изготавливать детали сложной конфигурации. Плазма эффективнее для очень толстых листов, но уступает в аккуратности.
Об авторе

Виктор Самойлов — инженер-технолог по лазерной обработке металлов
Виктор посвятил почти десятилетие изучению методов высокоточной резки металла. За годы практики он успешно реализовал более тысячи производственных проектов, помогая предприятиям оптимизировать процессы раскроя и повысить качество изделий. Его экспертный подход сочетает глубокое понимание физики лазерного луча с практическими навыками настройки сложного промышленного оборудования.
- Автор 13 специализированных публикаций по металлообработке.
- Действующий член профильной ассоциации инженеров с 2018 года.
Лазерная резка металла остается наиболее технологичным методом обработки, обеспечивающим высокую точность кромок и минимальную термическую деформацию заготовок. Переход на автоматизированные лазерные комплексы позволяет предприятиям оптимизировать расход сырья и сократить время производственного цикла, сохраняя стабильно высокое качество изделий даже при работе со сложными контурами.
Эффективность данной технологии напрямую зависит от правильного выбора мощности оборудования и параметров газовой смеси в зависимости от типа сплава. При этом максимальная выгода от внедрения лазерной резки достигается не за счет высокой скорости процесса, а благодаря снижению необходимости в последующей механической доработке деталей.
Источники
- Википедия, Технические руководства Trumpf и Bystronic. Отраслевые обзоры технологий лазерной обработки, 2023–2025.
- Технические базы данных, отраслевые отчеты по металлообработке, публикации в научных журналах по лазерным технологиям, материалы производителей Trumpf, Bystronic, Amada. Справочные данные по эффективности лазерной резки, 2025–2026.
- Сравнение точности лазерной резки металла. Metal Case, 2024–2026.
- Статистика рынка лазерной резки в металлообработке России. Отраслевые отчеты и публикации, 2024.
- Grand View Research, Statista, Росстат. Отчеты о состоянии рынка металлообработки и лазерных технологий, 2024–2026.